
ایستگاه سنگ شکن سیار چرخدار CW710J
ایستگاه سنگ شکن سیار چرخ دار CW710J یک تجهیزات سنگ شکن و غربالگری سیار است که توسط Shanghai SUNFU...

یک کارگاه ماشینکاری دقیق در اوهایو، مجموعهای از قطعات فولادی ضد زنگ 316 لیتری را از طریق یک مرکز ماشینکاری 5 محوره جدید بدون هیچ گونه جبران حرارتی عبور داد و 14 قطعه از 100 قطعه را حذف کرد. قطعات رد شده رانش ابعادی تا 18 میکرون در قطرهای حفره بحرانی را نشان دادند. علت هندسه ابزار یا ریزش دوک نبود. این اثر تجمعی انبساط حرارتی بود که هرگز به طور فعال مدیریت نشده بود.
دقت قطعه ماشینکاری شده دقیق معیاری است که نشان می دهد تا چه حد یک قطعه تولید شده با مشخصات طراحی آن مطابقت دارد. در صنایع با ارزشی مانند هوافضا، دستگاههای پزشکی، و پیشرانه خودرو، داشتن تلورانسها در محدوده 5± میکرون یک امر لوکس نیست، بلکه یک الزام قراردادی است. دستیابی به این سطح از سازگاری مستلزم کنترل بر شش عامل وابسته به هم است: رفتار حرارتی، سختی ماشین، وضعیت ابزار، خواص مواد، پارامترهای برش، و تخصص اپراتور.
دما دشمن خاموش دقت است. حتی یک درجه سانتیگراد تغییر دمای محیط میتواند یک قطعه فولادی 300 میلیمتری را نزدیک به 3.5 میکرون منبسط کند - به اندازهای که برای رد کردن یک جزء با تحمل تنگ کافی است. ماشین ابزارها از طریق چرخش دوک، اصطکاک برشی و سیستم های هیدرولیک گرما تولید می کنند. بدون خنک کننده فعال، این رانش حرارتی به طور غیرقابل پیش بینی انباشته می شود. مراکز ماشینکاری مدرن از سیستم های خنک کننده با پایداری ± 0.5 درجه سانتیگراد استفاده می کنند و بسیاری از آنها حسگرهای حرارتی را ادغام می کنند که در زمان واقعی به CNC بازخورد می دهند. برای عملیات های حیاتی، محفظه های کنترل شده با آب و هوا را توصیه می کنیم که دمای 0.2 ± 20 درجه سانتیگراد را حفظ کنند. این سرمایه گذاری واحد اغلب نرخ ضایعات را تا بیش از 40 درصد در تولیدات با حجم بالا کاهش می دهد.
سهم رانش حرارتی توسط منبع ماشین
درصدها نشان دهنده سهم متوسط در کل خطای حرارتی در عملیات آسیاب معمولی است. مقادیر با طراحی ماشین و شرایط عملیاتی متفاوت است.
هر عملیات برشی ارتعاش ایجاد می کند - سوال این است که دستگاه شما چقدر آن را جذب می کند. استحکام کم منجر به پچ پچ می شود، که علائم قابل مشاهده را به جا می گذارد و باعث انحراف ابزار می شود. یک قاب ماشین سفت و سخت، که اغلب از بتن پلیمری یا چدن ساخته شده است، می تواند فرکانس ها را تا 200 هرتز کاهش دهد، در حالی که سازه های سبک وزن در دامنه های بالاتر طنین انداز می شوند. آزمایشات نشان می دهد که افزایش سفتی استاتیکی تا 25 درصد باعث بهبود سطح تقریباً یک درجه Ra می شود. سیستمهای میرایی فعال، مانند دمپرهای جرمی تنظیمشده یا محرکهای پیزوالکتریک، میتوانند ارتعاش را تا ۶۰ تا ۷۰ درصد کاهش دهند و سرعت اسپیندل بالاتری را بدون کاهش دقت فراهم کنند.
دامنه ارتعاش در مقابل سرعت برش
دامنه نسبی به حداکثر ارتعاش در سرعت کم نرمال شده است. محدوده بهینه مربوط به 60-80٪ حداکثر سرعت اسپیندل با میرایی فعال درگیر است.
شرایط ابزار مسلماً قابل کنترل ترین عامل توسط اپراتور است. یک ابزار فرسوده نیروهای برشی بالاتری تولید می کند، گرمای بیشتری تولید می کند و سطح ضعیفی از خود به جا می گذارد. تعویض درج ها بعد از هر 200 تا 300 قطعه، بسته به جنس، یک عمل معمول است. ابزارهای روکش دار (TiAlN، AlCrN) عمر را تا 300٪ افزایش می دهند و لبه های ساخته شده را کاهش می دهند. علاوه بر این، زاویه چنگک ابزار و زاویه فاصله باید با مواد قطعه کار مطابقت داشته باشد - به عنوان مثال، چنگک مثبت برای آلومینیوم، منفی برای فولاد سخت شده. ما ماشینکاری دقیق قابلیت ها شامل سیستم های نظارت بر وضعیت ابزار است که سایش را در زمان واقعی تشخیص می دهد و از انحرافات پرهزینه جلوگیری می کند.
عمر ابزار بر اساس نوع پوشش (ساعت)
شرایط آزمایش: درج های کاربید، فولاد ضد زنگ 316 لیتر، سرعت برش ثابت و نرخ تغذیه. ابزارهای پوشش داده شده عمر ابزار را به میزان قابل توجهی افزایش می دهند.
همه فلزات یکسان ایجاد نمی شوند. فولادهای برش آزاد مانند دستگاه 12L14 به راحتی، در حالی که سوپرآلیاژهایی مانند Inconel 718 بسیار دشوار هستند. سختی مواد، شکل پذیری و هدایت حرارتی همگی بر نیروهای برش و سایش ابزار تأثیر می گذارند. به عنوان مثال، آلیاژهای تیتانیوم به سرعت برش کم و نرخ تغذیه بالا برای جلوگیری از سخت شدن کار نیاز دارند. یک شاخص ماشینکاری ساده، بر اساس عمر ابزار و پرداخت سطح، می تواند برنامه ریزی فرآیند را هدایت کند. یک پایگاه داده اختصاصی که بیش از 200 ماده را پوشش می دهد به توصیه پارامترهای ایده آل برای هر شغل کمک می کند.
مواد ماشینکاری بالا
مواد ماشینکاری کم
سرعت، تغذیه و عمق برش «مثلث طلایی» ماشینکاری را تشکیل میدهند. دویدن خیلی سریع عمر ابزار را قربانی می کند. بسیار کند باعث کاهش بهره وری می شود. سیستمهای پیشرفته CNC از کنترل تطبیقی برای حفظ بار تراشه ثابت استفاده میکنند و به طور خودکار نرخ تغذیه را برای جبران سایش ابزار یا تغییرات مواد تنظیم میکنند. مجموعه ای از پارامترها به خوبی بهینه شده می تواند دقت را 15 تا 20 درصد بهبود بخشد و زمان چرخه را کاهش دهد. طراحی آزمایشها (DoE) برای یافتن نقطه شیرین برای هر کار، متعادل کردن سطح، پایداری ابعادی و توان عملیاتی استفاده میشود.
حتی پیشرفته ترین ماشین ها نیز به اپراتورهای ماهر متکی هستند. درک الگوهای سایش ابزار، تفسیر پوشش سطح، و انجام تنظیمات ریز میتواند هزاران قطعه را از ضایعات نجات دهد. سرمایه گذاری در آموزش مستمر و تشویق اپراتورها برای به اشتراک گذاشتن بینش در شیفت ها، بازده قابل توجهی را به همراه دارد. فرهنگی که دقت را به سرعت ارج می نهد - و به حل مسئله پاداش می دهد - اغلب بالاترین دقت را به همراه دارد. معیارهای داخلی نشان میدهد که مغازههایی با اپراتورهای فعال، 30 درصد هشدارهای کیفی کمتر و 25 درصد بازده گذر اول بالاتر دارند.
| عامل | تاثیر بر دقت | رویکرد کاهش |
| رانش حرارتی | ± 10-20 میکرومتر | کنترل مایع خنک کننده، محفظه آب و هوا |
| لرزش | ± 5-15 میکرومتر | قاب سفت و سخت، میرایی فعال |
| پوشیدن ابزار | ± 8-25 میکرومتر | ابزار پوشش داده شده، نظارت در زمان واقعی |
| تنوع مواد | ± 3-12 میکرومتر | پیش انتخاب، آزمایش دسته ای |
| پارامترهای برش | ± 4-18 میکرومتر | کنترل تطبیقی، بهینه سازی DoE |
| مهارت اپراتور | ± 5-15 میکرومتر | آموزش، رویه های کاری استاندارد |
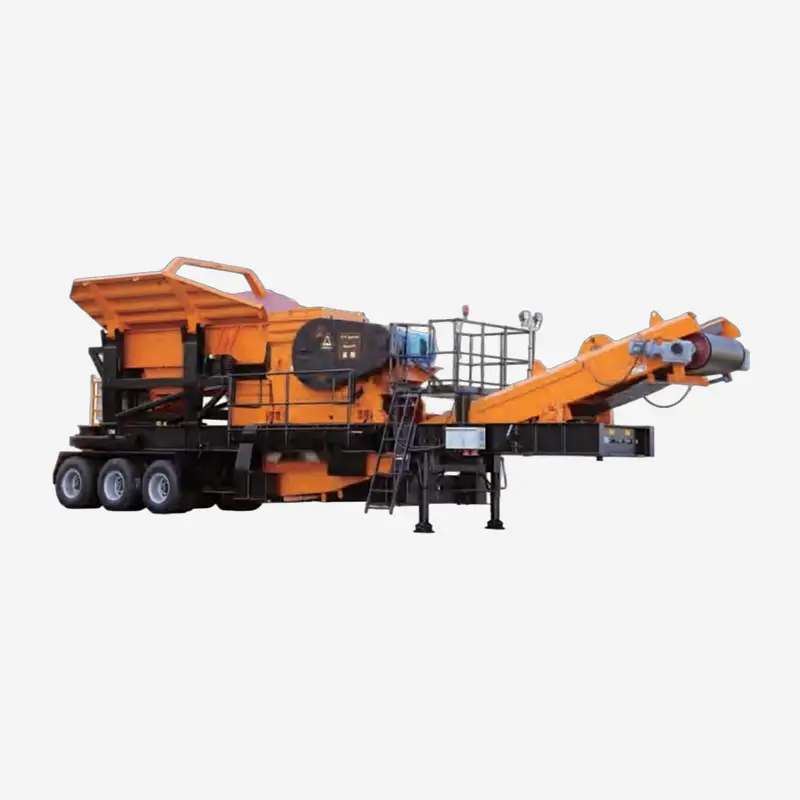
ایستگاه سنگ شکن سیار چرخ دار CW710J یک تجهیزات سنگ شکن و غربالگری سیار است که توسط Shanghai SUNFU...
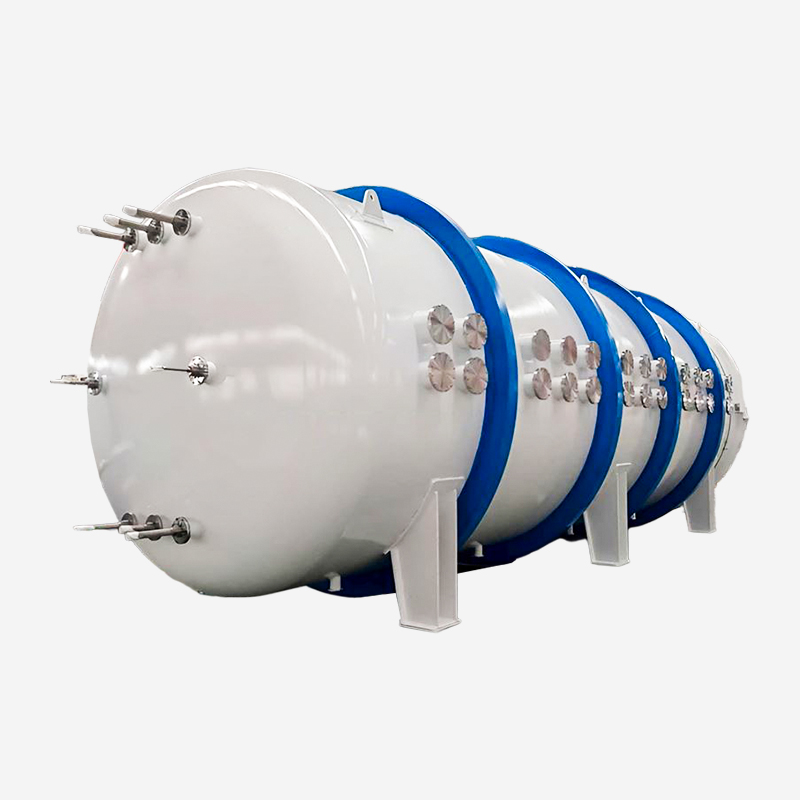
اتاقهای آزمایشی با خلاء بالا که برای شبیهسازی محیطهای فضایی شدید طراحی شدهاند، دارای یکپارچگی...
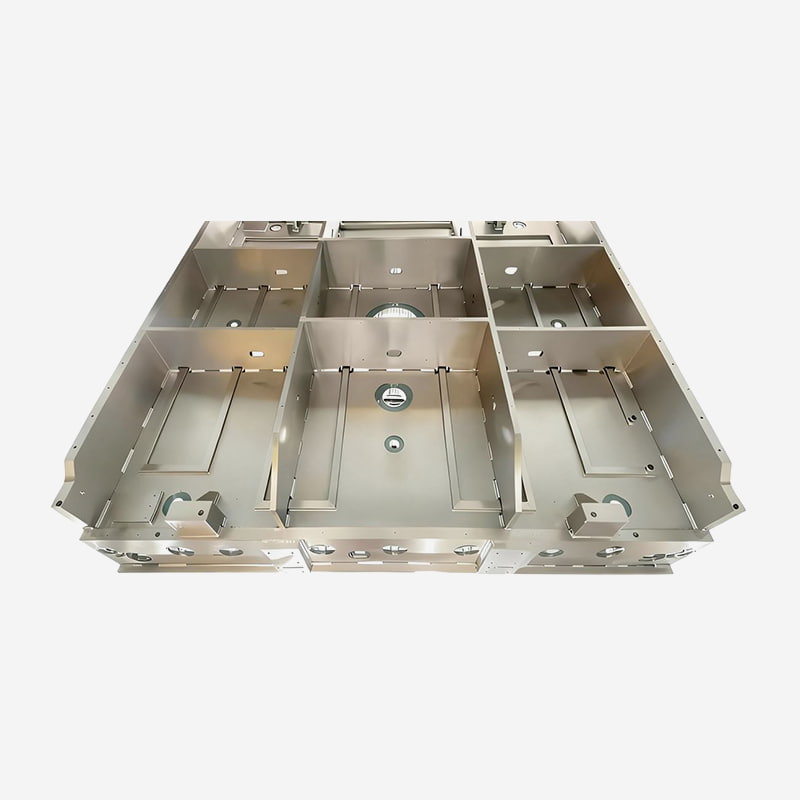
این محفظهها که برای فرآیندهای ALD، CVD و PVD طراحی شدهاند، دارای یکپارچگی آببندی عالی و پرداخت...
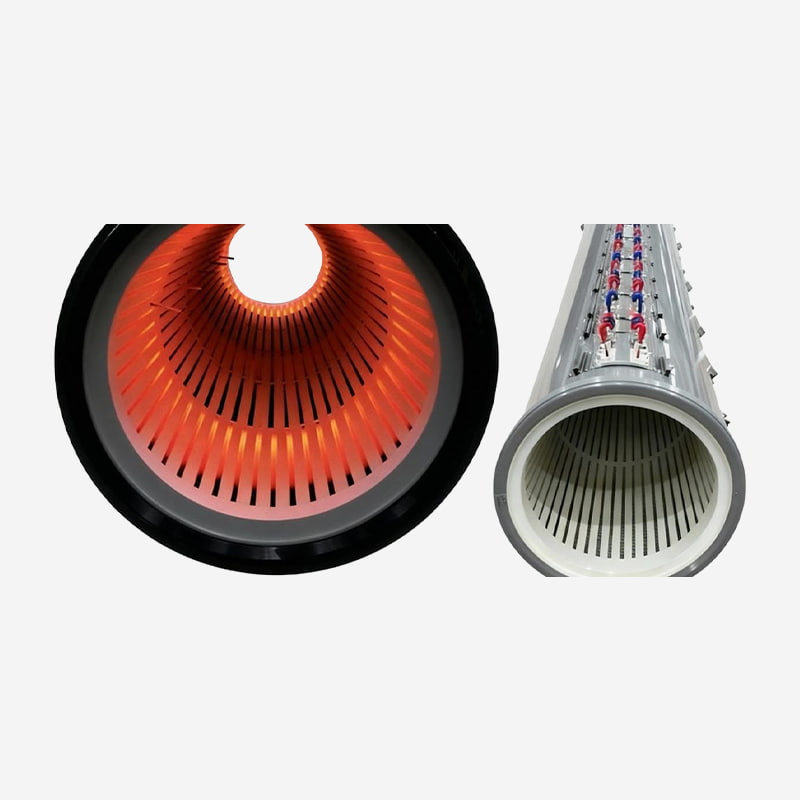
ما طیف گسترده ای از اجزای کلیدی با کارایی بالا را برای تجهیزات رسوب لایه نازک ارائه می دهیم که به...
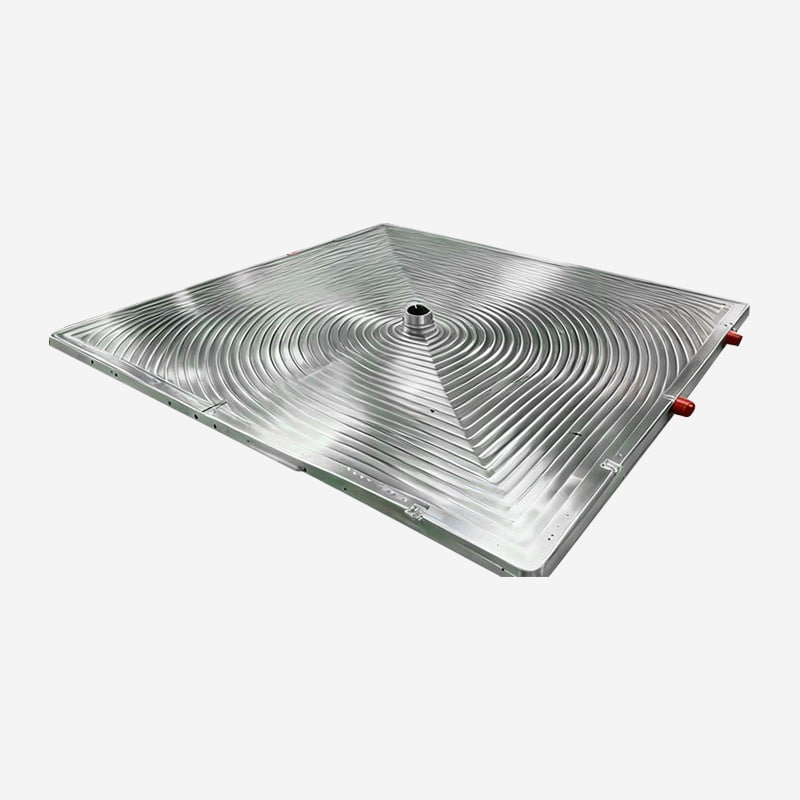
این محفظه ها که با ماشینکاری دقیق از آلیاژهای آلومینیومی با استحکام بالا ساخته شده اند، ساختاری س...
برای نوآوری با هم آماده اید؟ با کارشناسان ما تماس بگیرید.
تماس با ما
Address: 288 Shande Road، شهر شانیانگ، منطقه Jinshan، شانگهای، چین TEL/WhatsApp:ترمینال موبایل